Guides
Différence entre litres de cuve et débit réel d’un compresseur
Comprenez la différence entre litres de cuve et débit réel d’un compresseur pour choisir une machine adaptée à chaque outil pneumatique.
Sommaire de l’article
- Litres de cuve : quelle réserve d’air ?
- Débit réel : quelle valeur comparer ?
- Pression de service : comparer à conditions égales
- Dimensionner le débit selon les outils
- Préserver le débit disponible et la sécurité
- Lire une fiche technique sans se tromper
- Contrôler l’installation avant de conclure
- Questions fréquentes
Les litres de cuve indiquent le volume du réservoir ; le débit réel indique la quantité d’air que le compresseur peut fournir dans le temps. Une grande réserve peut soutenir une utilisation brève, mais elle ne remplace pas une production suffisante pour alimenter un outil en continu. Pour choisir correctement, comparez d’abord le débit restitué à la consommation de l’outil, à sa pression de service.
Cette distinction évite de choisir un appareil de 50 ou 100 litres uniquement pour sa capacité de stockage. Deux machines équipées d’un réservoir identique peuvent alimenter des usages différents : leur groupe de compression, leurs performances sous pression et leur régime de fonctionnement doivent aussi être examinés.
Le bon raisonnement part donc du travail à effectuer : gonflage, serrage, ponçage ou peinture. Il faut ensuite déterminer si l’utilisation se fait par impulsions ou pendant plusieurs minutes, puis vérifier la réserve, les raccords et les conditions de fonctionnement autorisées.
En bref
- Volume de cuve : une réserve d’air, exprimée en litres.
- Débit restitué : la production utile, généralement exprimée en litres par minute à une pression précisée.
- Débit aspiré : une valeur qui ne représente pas directement l’air disponible pour l’outil.
- Usage continu : la production et le régime de fonctionnement sont déterminants.
- Usage intermittent : le réservoir absorbe les pointes, à condition de pouvoir se recharger entre les sollicitations.


Litres de cuve : quelle réserve d’air ?
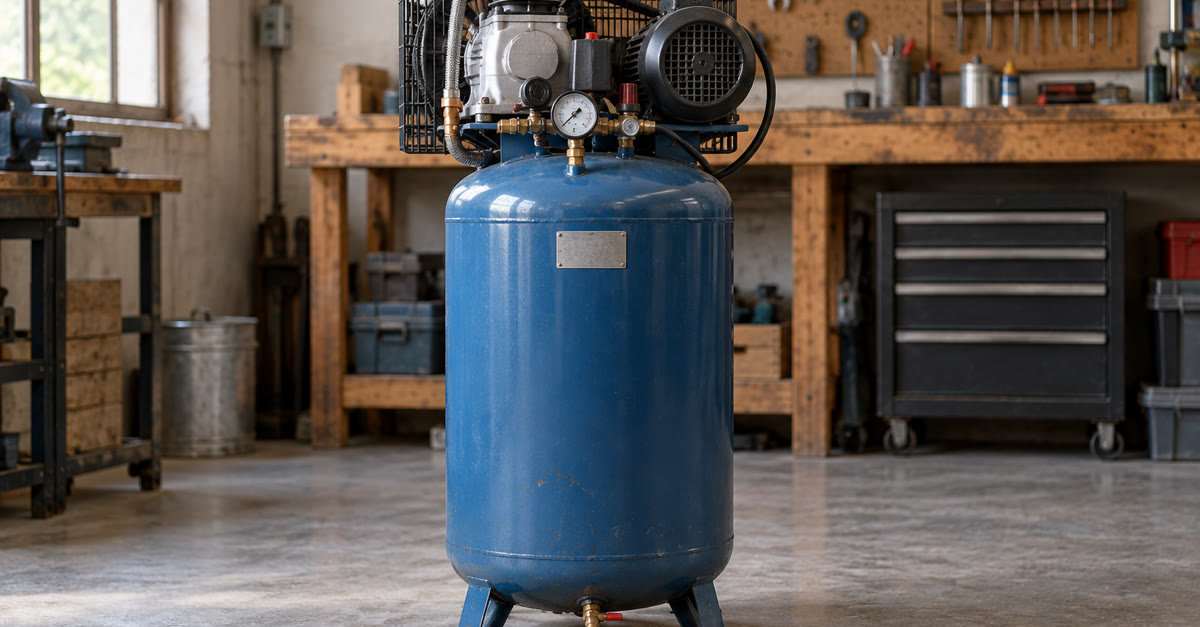
Le volume de cuve correspond à la contenance physique du réservoir. Il ne décrit ni la vitesse de remplissage ni la quantité que la machine peut délivrer chaque minute. Une réserve plus grande n’implique donc pas automatiquement un groupe de compression plus performant.
Le réservoir amortit les pointes de consommation
Lorsqu’un outil demande momentanément davantage d’air que le groupe n’en produit, le stockage couvre une partie de l’écart. La pression baisse progressivement jusqu’à ce que la production rattrape la demande ou que l’utilisation doive être interrompue.
Ce fonctionnement convient aux sollicitations espacées, comme certains travaux de serrage. Mais la durée des impulsions et leur fréquence comptent : des déclenchements rapprochés peuvent finir par épuiser la réserve disponible.
À l’inverse, une ponceuse maintenue en fonctionnement sollicite durablement la production. Augmenter le réservoir retarde alors la baisse de pression sans supprimer le déséquilibre si la consommation dépasse ce que fournit la machine.
Pourquoi les litres ne donnent pas une autonomie
Une indication de 50 litres ne permet pas, à elle seule, de calculer une durée de travail. L’autonomie pneumatique dépend notamment de la pression initiale, du seuil minimal accepté par l’outil et de l’air produit pendant l’utilisation.
Il faut aussi tenir compte de la régulation : le groupe ne redémarre pas nécessairement dès la première baisse de pression. Sans ces paramètres, annoncer un nombre de secondes serait trompeur.
Le comparatif compresseur de 24 ou 50 litres aide à replacer le stockage dans le choix d’un équipement d’atelier. La réserve apporte de la souplesse ; elle ne crée pas de production supplémentaire.
Débit réel : quelle valeur comparer ?
Le débit réel recherché pour dimensionner une installation correspond à l’air effectivement délivré, dans des conditions définies. La mention « litres par minute » ne suffit donc pas : il faut savoir quelle grandeur est annoncée et à quelle pression elle s’applique.
Débit aspiré et débit restitué
Le débit aspiré décrit l’air admis par le groupe. Le débit restitué décrit la capacité utile en sortie ; les deux valeurs ne sont pas interchangeables.
Le FAD, ou débit d’air libre délivré, exprime l’air fourni en le ramenant aux conditions d’admission de référence. Il ne représente pas le volume occupé par cet air comprimé dans le flexible à la pression de travail.
Cette distinction permet de comparer la capacité du compresseur avec les besoins d’un équipement, à condition que les grandeurs et conditions annoncées soient compatibles. Une valeur sans pression associée reste insuffisante pour conclure.
Un exemple de fiche technique
L’Einhell TC-AC 240/50/10 OF illustre l’écart entre aspiration et restitution. Ses valeurs permettent de voir pourquoi le chiffre le plus élevé ne doit pas servir seul au dimensionnement.
| Grandeur | Valeur | Lecture utile |
|---|---|---|
| Débit restitué à 4 bar | 107 L/min | Performance annoncée à cette pression |
| Débit restitué à 7 bar | 76 L/min | Performance annoncée à cette autre pression |
| Estimation à 6,3 bar | Environ 83 L/min | Interpolation, et non mesure constructeur à ce point |
Le rendement du compresseur ne se résume pas non plus à sa puissance moteur ou au rapport entre deux chiffres commerciaux. Pour alimenter un outil, la première vérification reste la production utile à la pression demandée.
Pression de service : comparer à conditions égales
La pression maximale du réservoir n’est pas la pression disponible à l’outil pendant le travail. Les flexibles, raccords, filtres et organes de réglage peuvent provoquer des pertes lorsque l’air circule.
Lire le débit à la bonne pression
La ponceuse Einhell TC-PE 150 demande 100 L/min à 6,3 bar. Sa consommation doit être confrontée à une production correspondant à cette pression de service, et non au débit aspiré ou à une valeur mesurée sans contre-pression.
Pour le TC-AC 240/50/10 OF, l’interpolation entre 107 L/min à 4 bar et 76 L/min à 7 bar donne environ 83 L/min à 6,3 bar. Ce calcul suppose une évolution linéaire entre les deux points : il constitue une estimation, pas une performance garantie.
Cette estimation reste inférieure aux 100 L/min demandés par la ponceuse. La réserve peut soutenir une utilisation temporaire, mais elle ne permet pas de promettre une alimentation continue à la pression requise.
Ne pas inventer une courbe de performance
Lorsqu’une fiche ne fournit qu’une valeur à une autre pression, il faut vérifier le point recherché sur la fiche du fabricant ou obtenir une précision technique. Une mesure isolée ne permet pas de reconstruire toute la courbe.
Il faut également distinguer pression à l’arrêt et pression pendant l’utilisation. Un manomètre peut afficher une valeur convenable sans consommation, puis révéler une baisse lorsque l’outil fonctionne.
Le guide du réglage de pression d’un compresseur aide à comprendre cette vérification. Augmenter la consigne sans identifier les pertes ne remplace pas un dimensionnement correct.
Dimensionner le débit selon les outils
Le besoin dépend des références exactes et de leur utilisation réelle. Une catégorie comme « meuleuse pneumatique » ne suffit pas : la TC-PA 50 demande 113 L/min à 6,3 bar, contre 128 L/min à la même pression pour la TC-PP 220.
Usages successifs ou simultanés
Avec une TC-PE 150 et une TC-PP 220, deux situations doivent être distinguées. Utilisées ensemble, elles demandent 228 L/min à 6,3 bar ; utilisées successivement, le besoin nominal le plus élevé est de 128 L/min.
Additionner systématiquement tous les appareils de l’atelier peut donc conduire à surdimensionner l’installation. À l’inverse, ignorer une utilisation simultanée sous-estime la demande.
La durée compte autant que la fréquence quotidienne. Un outil employé rarement, mais plusieurs minutes sans interruption, impose une contrainte différente d’un accessoire actionné par impulsions.
Marge et temps de fonctionnement
Une marge peut absorber certains écarts, mais elle doit rester explicite. À titre de repère de dimensionnement, ajouter 25 % au besoin simultané de 228 L/min conduit à 285 L/min : ce n’est pas une prescription universelle.
Les fuites, les évolutions prévues et les contraintes de fonctionnement peuvent justifier une approche différente. Aucun pourcentage forfaitaire ne remplace l’examen de l’installation.
Vérifiez surtout le régime de marche autorisé par le fabricant. Un appareil peut annoncer un débit suffisant pendant sa phase de compression tout en imposant des périodes de repos incompatibles avec le travail envisagé.
La méthode détaillée pour choisir un compresseur selon ses outils permet d’organiser ces vérifications. Un débit adapté doit être disponible pendant la durée nécessaire, pas seulement ponctuellement.
Préserver le débit disponible et la sécurité
Un groupe correctement dimensionné peut malgré tout alimenter difficilement un équipement si la distribution crée trop de pertes. Le diamètre intérieur du flexible, sa longueur, les raccords et les accessoires doivent être examinés ensemble.
Diagnostiquer avant de changer de cuve
Si la pression reste satisfaisante au réservoir mais chute au point d’utilisation, il faut contrôler la distribution et les réglages. Si elle baisse aussi dans la réserve pendant une sollicitation prolongée, la demande peut dépasser la production disponible.
Ces observations orientent le diagnostic sans suffire à identifier seules une panne. Un filtre encrassé, une fuite ou un dysfonctionnement doivent également être recherchés selon les procédures du fabricant.
Il n’existe pas de perte forfaitaire applicable à tous les tuyaux. Un calcul sérieux exige notamment le diamètre intérieur, la longueur, le débit d’air, la pression initiale et les accessoires traversés.
Entretenir sans compromettre la réserve
Le réservoir contribue au refroidissement de l’air et recueille de la condensation. Effectuez la purge de la cuve selon la notice, sans attendre qu’un problème d’humidité apparaisse à l’outil.
Respectez la pression maximale admissible de chaque élément : appareil, flexible, raccord et accessoire. Ne modifiez jamais la régulation ou les dispositifs de sécurité pour tenter de compenser un manque de débit.
Portez les protections auditives et oculaires adaptées. Avant toute intervention, débranchez l’alimentation électrique et dépressurisez les éléments concernés conformément aux instructions du fabricant.
Enfin, ne cherchez pas une fuite avec la main et ne dirigez pas une soufflette vers une personne. La performance utile repose autant sur une distribution entretenue que sur les caractéristiques du groupe.
Un compresseur de 100 litres fournit-il plus d’air qu’un modèle de 50 litres ?
Pas nécessairement. Il possède une réserve plus grande, mais sa production dépend du groupe de compression. Comparez le débit restitué à la même pression et le régime de fonctionnement autorisé.
Peut-on calculer l’autonomie avec les seuls litres de cuve ?
Non. Il faut aussi connaître les pressions de départ et minimale utile, la consommation de l’outil, la production pendant l’utilisation et les conditions du calcul.
Quel débit regarder pour peindre au compresseur ?
Comparez la consommation du pistolet avec le débit restitué à sa pression de service. Vérifiez également la durée de fonctionnement autorisée et les exigences de qualité d’air indiquées par le fabricant.
Que faire si seul le débit aspiré est indiqué ?
Recherchez le débit restitué à la pression nécessaire sur la fiche du fabricant. Sans cette donnée, la compatibilité avec un outil consommateur d’air ne peut pas être établie correctement.
Lire une fiche technique sans se tromper
Une fiche technique rassemble souvent plusieurs valeurs qui ne servent pas au même objectif. Pour comparer des compresseurs, commencez par identifier la nature exacte de chaque donnée : volume de cuve, débit aspiré, débit restitué, pression maximale, pression de service et puissance. Une valeur isolée, même élevée, ne permet pas de conclure sur l’aptitude de la machine à alimenter votre outil.
La présentation peut également varier d’un fabricant à l’autre. Le débit peut être indiqué à une pression donnée, sous la forme d’un débit d’air libre délivré ou selon une méthode de mesure qui n’est pas explicitée. Lorsque deux fiches ne précisent pas les mêmes conditions, la comparaison directe est fragile. Consultez alors la notice complète ou demandez au fabricant quelle valeur doit être retenue pour le dimensionnement.
| Information lue | Ce qu’elle permet d’évaluer | Limite à garder en tête |
|---|---|---|
| Volume de cuve | La réserve disponible pour absorber les pointes | Il ne renseigne pas sur la production continue |
| Débit aspiré | La capacité d’admission du groupe | Il surestime généralement l’air réellement utilisable |
| Débit restitué | La production utile dans une condition donnée | La pression de référence doit être vérifiée |
| Puissance du moteur | Un indice sur l’architecture de la machine | Elle ne remplace pas la lecture du débit restitué |
Pour approfondir les critères à examiner, consultez ce guide pour choisir un compresseur d’air. Le comparatif des compresseurs d’air peut ensuite servir à rapprocher les caractéristiques annoncées, à condition de comparer des données établies dans des conditions similaires.
Contrôler l’installation avant de conclure
Un écart entre le débit annoncé et le fonctionnement observé ne vient pas nécessairement de la cuve ou du groupe de compression. L’air doit encore traverser le flexible, les raccords, le filtre, le régulateur et parfois un enrouleur. Un passage trop étroit, un raccord inadapté ou un filtre chargé peut limiter le débit au niveau de l’outil, même lorsque le compresseur paraît correctement dimensionné.
Avant de changer de machine, examinez donc l’ensemble du circuit. Vérifiez que le diamètre intérieur du flexible correspond à l’usage, que les raccords sont compatibles et que le régulateur est réglé selon la pression demandée par l’outil. Une fuite audible ou une purge mal fermée peut aussi provoquer des redémarrages fréquents et réduire la disponibilité d’air. Les contrôles doivent être réalisés compresseur arrêté et dépressurisé lorsque vous démontez un élément.
Liste de contrôle pratique
- Relever la pression directement pendant le fonctionnement de l’outil, et pas seulement à vide.
- Inspecter les raccords, le tuyau et les joints à la recherche d’une fuite.
- Vérifier que le filtre, le séparateur ou le régulateur ne sont pas obstrués.
- Comparer la consommation de l’outil avec le débit restitué indiqué pour une pression équivalente.
- Respecter les consignes de ventilation, d’entretien et de raccordement de la notice.
Le choix d’une cuve plus importante peut améliorer le confort entre deux sollicitations, mais il ne corrige pas un circuit sous-dimensionné. Pour situer les différences d’architecture, vous pouvez aussi consulter ce dossier sur le compresseur à courroie ou à entraînement direct. Si l’installation alimente plusieurs outils, faites valider le montage par un professionnel.
Questions fréquentes
Le débit réel change-t-il quand la cuve est presque vide ?
Le groupe produit de l’air selon ses caractéristiques, mais la pression disponible et la régulation évoluent pendant la recharge. L’outil peut donc recevoir une pression moins stable lorsque la réserve diminue, surtout si sa consommation est importante.
Peut-on additionner les débits de plusieurs compresseurs ?
Il ne faut pas additionner leurs valeurs automatiquement. Le raccordement, la pression de fonctionnement, la commande des groupes et la compatibilité de l’installation doivent être étudiés ensemble par un professionnel.
Pourquoi le compresseur redémarre-t-il souvent avec une grande cuve ?
Une grande cuve retarde la baisse de pression, mais elle ne compense pas une consommation durablement supérieure à la production. Des redémarrages rapprochés peuvent aussi signaler une fuite, un réglage inadapté ou un outil trop exigeant.
Le débit indiqué sur l’outil est-il toujours comparable à celui du compresseur ?
Non. Il faut vérifier que les deux valeurs correspondent à la même grandeur, à une pression comparable et à des conditions de mesure compatibles. En cas de doute, retenez les données détaillées de la notice du fabricant plutôt qu’une valeur commerciale isolée.