Guides
Quel compresseur pour un pistolet à peinture HVLP ?
Pour choisir un compresseur HVLP, privilégiez le débit d’air restitué, la stabilité de pression, la filtration et une installation adaptée à votre rythme de peinture.
Sommaire de l’article
- Quel débit pour un compresseur HVLP ?
- Calculer le débit nécessaire selon les outils
- Capacité de cuve et type de compresseur
- Régulateur, tuyaux et raccords pneumatiques
- Choisir selon les travaux et travailler en sécurité
- Préparer l’installation avant de peindre
- Adapter le compresseur au rythme de travail
- Questions fréquentes
Pour un pistolet à peinture HVLP, choisissez le compresseur d’après le débit d’air restitué qu’il peut fournir pendant toute la passe, et non d’après la seule pression affichée. À titre indicatif, un pistolet HVLP consomme couramment de 300 à 450 l/min ; la pression de pulvérisation est basse, mais le besoin d’air est élevé et continu.
En bref :
- Relevez sur la notice la consommation d’air et la pression d’entrée recommandée au pistolet.
- Prévoyez une marge de débit, généralement de 20 à 30 % au-dessus du besoin calculé.
- Pour une utilisation régulière, la stabilité du débit compte davantage que la capacité de la cuve seule.
- Ajoutez un régulateur de pression, une filtration adaptée et un tuyau qui ne limite pas le passage d’air.
- Ne raccordez jamais un lubrificateur à la ligne qui alimente le pistolet à peinture.


Quel débit pour un compresseur HVLP ?
Le sigle HVLP signifie « grand volume, basse pression ». Le pistolet pulvérise la peinture avec un volume d’air important à une pression réduite. Cette méthode peut limiter le brouillard et favoriser le dépôt de produit sur la pièce, mais elle impose au compresseur de maintenir son débit durant toute l’application.
La pression demandée ne suffit donc pas à choisir l’appareil. Un petit compresseur peut atteindre la pression indiquée, puis manquer d’air dès que la gâchette reste enfoncée. La pression chute alors au pistolet et la pulvérisation peut devenir irrégulière, ce qui complique l’obtention d’une couche homogène.
Les besoins exacts varient selon le modèle de pistolet, la buse et les réglages. La fourchette de 300 à 450 l/min est un repère général, pas une caractéristique garantie pour chaque outil. Il faut consulter la notice et vérifier que la valeur donnée correspond bien à la consommation réelle demandée.
Le critère à comparer est le débit d’air restitué, c’est-à-dire l’air effectivement disponible en sortie, et non uniquement le débit aspiré ou la puissance annoncée. Si les unités de la fiche du pistolet diffèrent, convertissez-les avant de comparer. En cas de doute sur une caractéristique, vérifiez-la sur la fiche du fabricant.
Une réserve de 20 à 30 % au-dessus du besoin minimal aide à éviter que le compresseur travaille constamment à sa limite. Cette marge ne remplace toutefois pas la vérification des consommations simultanées : une soufflette ou une ponceuse raccordée au même réseau augmente le débit nécessaire.
Pour situer les besoins du pistolet parmi ceux des autres outils, consultez le guide des outils pneumatiques compatibles avec un compresseur. La règle pratique reste simple : le débit doit tenir pendant la passe, pas seulement remplir la cuve avant de commencer.
Pression affichée et pression au pistolet
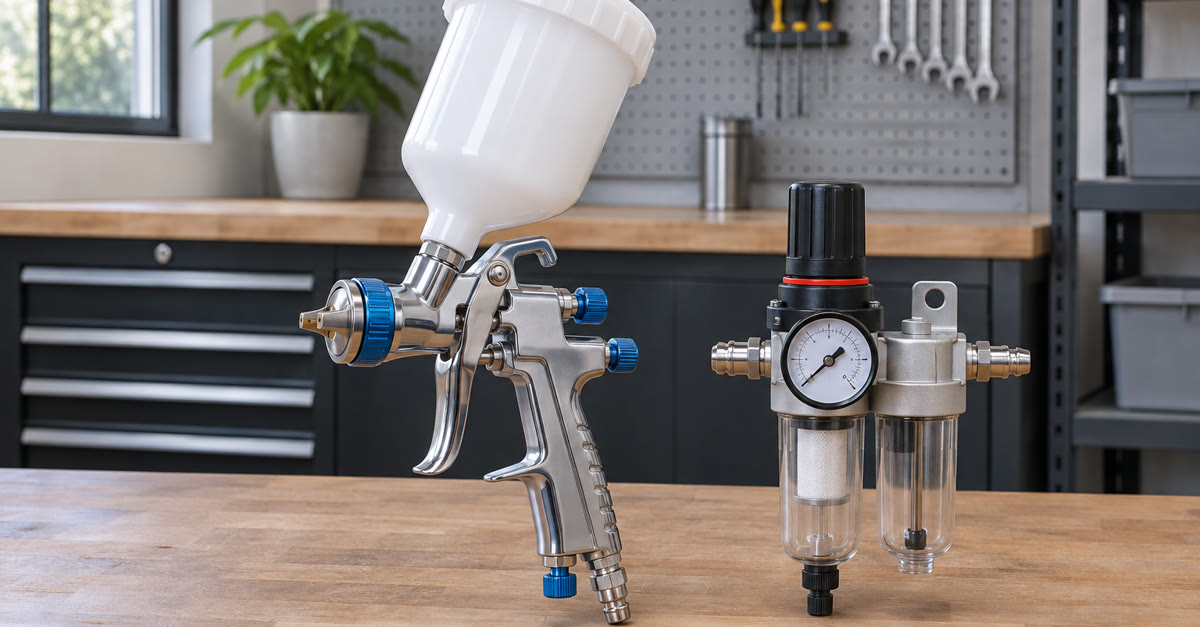
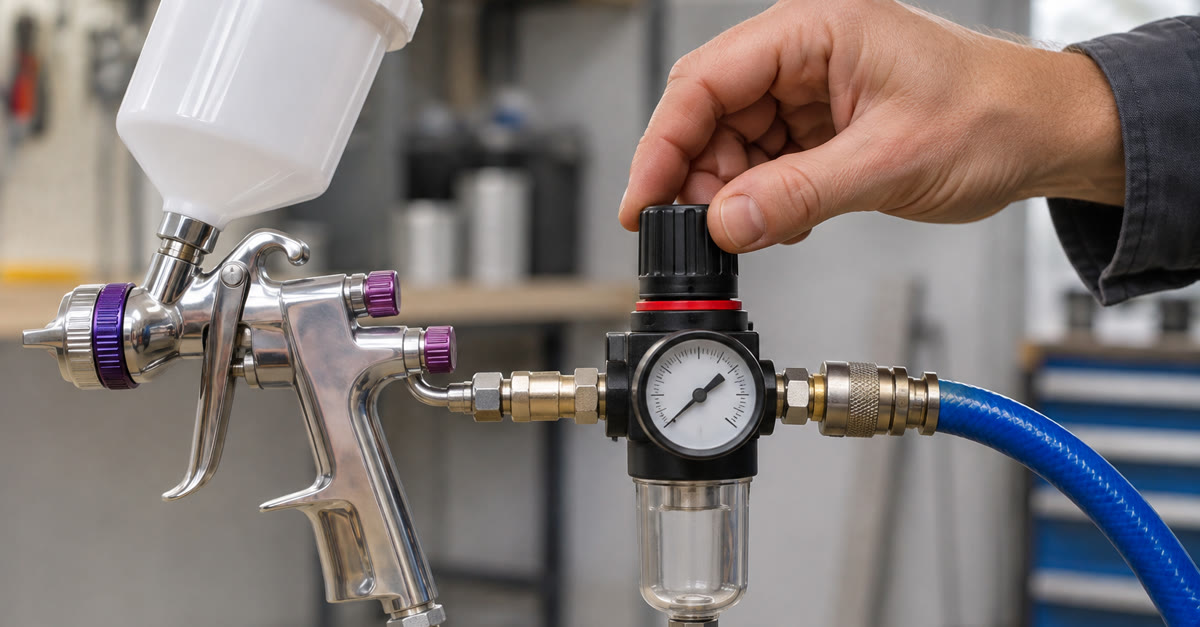
La pression de service du compresseur peut être supérieure à celle requise par le pistolet. Il est donc possible de conserver le compresseur à sa pression de fonctionnement puis d’ajuster l’air au poste avec un régulateur de pression. Le réglage doit être contrôlé au pied du pistolet, conformément aux indications de sa notice.
Une valeur de pression lue sur la cuve ou au détendeur général ne garantit pas que le pistolet reçoit la même pression lorsqu’il consomme de l’air. Pour un HVLP, vérifiez le réglage gâchette enfoncée, car le débit en circulation peut révéler des pertes dans le réseau. La notice du fabricant reste la référence pour la pression d’entrée.
La cuve joue le rôle de réserve, mais elle ne crée pas de débit supplémentaire durable. Si la consommation dépasse la production du compresseur, la pression finira par baisser, même avec un réservoir de grande capacité.
Calculer le débit nécessaire selon les outils
Pour dimensionner le compresseur, additionnez les besoins des outils qui fonctionnent en même temps. Le pistolet consomme de l’air pendant toute la passe : comptez donc sa consommation à 100 %. Pour un outil utilisé par intermittence, comme une soufflette de dépoussiérage, une estimation pondérée selon son temps d’utilisation peut être pertinente.
Prenons un pistolet dont la notice indique 400 l/min. Si une soufflette consommant environ 150 l/min sert par à-coups et est comptée à 50 %, sa contribution estimée est de 75 l/min. Le total atteint alors 475 l/min ; en ajoutant 25 % de marge, on obtient environ 600 l/min.
Ce calcul sert à établir un besoin de débit, pas à garantir les performances d’une installation complète. La longueur du réseau, les raccords et la filtration peuvent provoquer des pertes. Il faut aussi vérifier la pression réellement disponible au pistolet et s’assurer que le compresseur peut soutenir l’utilisation prévue.
Peintre seul ou outils en parallèle
Si un préparateur utilise une ponceuse orbitale d’environ 350 l/min pendant que le pistolet fonctionne, les consommations ne sont plus comparables au seul cas de peinture. Avec le pistolet à 400 l/min, la ponceuse à 350 l/min et la soufflette pondérée à 75 l/min, le besoin calculé atteint 825 l/min. Une marge de 25 % porte le dimensionnement à environ 1 030 l/min.
Avec deux ponceuses utilisées simultanément, le total indiqué par le même exemple devient 1 175 l/min avant marge, soit environ 1 470 l/min avec 25 % de réserve. Ces chiffres illustrent pourquoi une installation qui paraît suffisante pour peindre seul peut manquer d’air dès qu’un second poste se met en marche.
Les valeurs de consommation d’une ponceuse ou d’une soufflette doivent elles aussi être vérifiées sur leur documentation. Ne reprenez les chiffres de cet exemple que si les outils de votre atelier ont des besoins comparables. Le calcul doit reposer sur les fiches des appareils effectivement raccordés.
| Configuration indicative | Débit avant marge | Débit avec 25 % de marge |
|---|---|---|
| Pistolet 400 l/min et soufflette intermittente pondérée à 75 l/min | 475 l/min | Environ 600 l/min |
| Pistolet, une ponceuse à 350 l/min et soufflette pondérée | 825 l/min | Environ 1 030 l/min |
| Pistolet, deux ponceuses et soufflette pondérée | 1 175 l/min | Environ 1 470 l/min |
Le résultat dépend du fonctionnement simultané réel. Si les opérations sont séparées dans le temps, le besoin maximal peut être inférieur, mais une marge reste utile pour absorber les variations de débit et les pertes du circuit.
La puissance d’un compresseur pour pistolet à peinture peut aider à comprendre le moteur, mais elle ne remplace pas la comparaison des débits restitués. Un moteur plus puissant ne garantit pas, à lui seul, que l’air demandé sera disponible au poste.
Capacité de cuve et type de compresseur
La capacité de la cuve détermine le volume d’air stocké et peut amortir les appels ponctuels. Elle ne permet pas à elle seule de juger si le compresseur alimentera un HVLP en continu. Pour une passe longue, le débit produit pendant le travail doit suivre la consommation du pistolet ; sinon, la réserve baisse et la pression finit par chuter.
Les cuves de 24 à 50 litres peuvent convenir à des travaux intermittents ou à de petites pièces, à condition que le débit réel corresponde à celui du pistolet. Pour la peinture régulière d’éléments plus importants, une cuve plus grande peut apporter une réserve plus confortable, mais elle ne compense pas un débit restitué insuffisant.
Un compresseur à piston peut répondre à des retouches ponctuelles si sa fiche confirme le débit nécessaire et si son rythme d’utilisation est adapté. Pour des applications longues et répétées, un compresseur à vis est davantage adapté à une demande continue. Le choix dépend aussi de l’alimentation disponible et de l’organisation de l’atelier : vérifiez ces caractéristiques sur la fiche du fabricant.
Appliquer le calcul à votre atelier
Reprenez le besoin calculé avec marge et comparez-le au débit restitué indiqué sur la fiche de chaque compresseur envisagé, à la pression de service du pistolet. Si la fiche exprime le débit en m³/min, rappelez-vous que 1 m³/min correspond à 1 000 l/min. Si le débit restitué n’apparaît pas clairement, vérifiez-le auprès du fabricant avant l’achat.
Pour comparer une installation de plus petite capacité, l’avis sur un compresseur Mecafer de 100 litres peut fournir un point de repère sur un modèle de cuve courant. La fiche du fabricant doit néanmoins confirmer le débit restitué adapté à votre pistolet.
La méthode pour choisir un compresseur d’air aide à mettre en regard débit, alimentation, cuve et usage. Pour un HVLP, commencez par le débit nécessaire, puis vérifiez si la réserve et le type de machine conviennent à la durée des passes.
Régulateur, tuyaux et raccords pneumatiques
Le circuit entre le compresseur et le pistolet peut réduire le débit disponible. Un tuyau trop étroit, un enrouleur long ou un raccord pneumatique de passage limité crée une perte de pression, particulièrement gênante quand un outil demande plusieurs centaines de litres par minute.
Respectez le diamètre et le type de raccord recommandés par le fabricant du pistolet. Les indications générales ne remplacent pas ces préconisations : le diamètre approprié dépend du débit, de la longueur de la ligne et des raccords utilisés. Si la pression au pistolet s’effondre lorsque la gâchette est enfoncée, contrôlez le circuit avant de modifier la pression du compresseur.
Placez un régulateur de pression près du poste et mesurez la pression à l’entrée du pistolet. Il est essentiel de régler l’outil en fonctionnement, et non uniquement à l’arrêt, puisque la pression statique peut différer de celle observée pendant la pulvérisation. Référez-vous à la notice pour la valeur conseillée.
Préserver la qualité de l’air de peinture
L’air comprimé peut transporter de l’humidité, des particules ou des traces d’huile. Ces contaminants peuvent affecter la finition ; la présence d’eau dans le circuit est notamment associée à des défauts de surface. Une filtration adaptée à l’usage est donc nécessaire, en particulier pour une peinture de finition exigeante.
Un séparateur d’eau ou filtre cyclonique retient une partie de l’eau et des particules. Pour un usage professionnel, un sécheur frigorifique et des filtres plus fins peuvent faire partie du traitement d’air, selon le niveau de qualité requis. Le choix doit être établi à partir des exigences de l’application et des caractéristiques des équipements, plutôt que par l’ajout d’un filtre au hasard.
Un test simple consiste à diriger brièvement l’air sur un miroir propre : l’apparition de gouttes ou de traces indique qu’il faut examiner le traitement d’air. Ce contrôle ne remplace pas une spécification de qualité ni un entretien périodique, mais peut signaler un problème visible dans le circuit.
Un compresseur lubrifié peut convenir à la peinture si l’air est traité avec une filtration appropriée. Un modèle sans huile n’est pas automatiquement adapté : son débit doit toujours correspondre à la consommation du pistolet. Dans les deux cas, n’installez aucun lubrificateur sur la ligne destinée à la peinture ; si un outil pneumatique en exige un, alimentez-le par une ligne séparée.
Pour approfondir l’organisation du poste et les réglages, consultez le guide consacré à la peinture au compresseur. Un air propre, une pression contrôlée et une ligne dimensionnée correctement forment un ensemble indissociable.
Choisir selon les travaux et travailler en sécurité
Le bon compresseur dépend de la fréquence d’utilisation, de la taille des pièces et des outils susceptibles de fonctionner en parallèle. De petites retouches ponctuelles ne sollicitent pas l’installation comme la peinture répétée d’éléments complets en atelier. Avant l’achat, vérifiez donc la consommation du pistolet, le débit restitué du compresseur, l’alimentation électrique requise et les besoins du réseau de traitement d’air.
Un appareil de 24 ou 50 litres peut convenir à des projets limités si le débit reste suffisant pour l’outil et si l’usage est intermittent. Pour une carrosserie ou des pièces plus grandes, une capacité de cuve de 90 à 200 litres est mentionnée comme repère dans certaines configurations, mais elle ne remplace pas l’examen du débit. Les exigences de chaque pistolet et de chaque compresseur doivent être vérifiées sur leurs notices.
Pour la peinture de meubles ou de petites surfaces, la stabilité de la pulvérisation compte autant que le débit maximal. Sur une grande surface, une chute en cours de passe peut rendre l’application moins régulière et multiplier les reprises. Dans tous les cas, réglez le pistolet en fonction du produit et de sa documentation ; ne déduisez pas une pression universelle du seul terme HVLP.
Points à vérifier avant la mise en peinture
- La consommation d’air et la pression d’entrée indiquées par le fabricant du pistolet.
- Le débit d’air restitué du compresseur, avec une marge adaptée aux outils utilisés en même temps.
- La pression au pied du pistolet lorsque l’air circule, ainsi que le fonctionnement du régulateur.
- Le diamètre des tuyaux, les raccords pneumatiques et les pertes éventuelles sur le parcours.
- La présence d’un traitement d’air adapté et l’absence de lubrificateur sur la ligne de peinture.
Une pression excessive ne corrige pas un débit insuffisant et peut conduire à un mauvais réglage du pistolet. Respectez la pression maximale indiquée pour chaque élément du circuit et ne dépassez jamais les limites du compresseur, de la cuve, des tuyaux ou des accessoires.
Avant l’entretien, débranchez le compresseur de son alimentation. Après usage, purgez la cuve selon les consignes du fabricant afin d’évacuer le condensat ; portez une protection oculaire et auditive lorsque l’opération ou l’environnement l’exige. Dirigez l’air de purge dans une zone appropriée et ne démontez jamais un élément encore sous pression.
Enfin, la puissance du compresseur renseigne sur le moteur et sa capacité à entraîner la machine, mais ne suffit pas à prédire le résultat au pistolet. La fiche technique doit confirmer le débit restitué, la pression de service et les conditions d’utilisation. Le dimensionnement fiable part toujours des besoins documentés des outils.
Quel débit faut-il pour un pistolet HVLP ?
À titre indicatif, un pistolet HVLP consomme couramment entre 300 et 450 l/min. La consommation exacte doit être vérifiée dans sa notice, puis comparée au débit d’air restitué du compresseur avec une marge adaptée.
Une cuve de 24 litres suffit-elle pour peindre au HVLP ?
Elle peut convenir à des retouches intermittentes si le débit du compresseur suit celui du pistolet. Pour des passes longues, la capacité de la cuve ne compense pas un débit restitué insuffisant.
À quelle pression régler un pistolet à peinture HVLP ?
La pression dépend du modèle et doit être réglée selon la notice du fabricant, au pied du pistolet. Utilisez un régulateur et vérifiez la pression lorsque l’air circule.
Un compresseur sans huile convient-il à la peinture ?
Oui, si son débit d’air restitué répond à la consommation du pistolet. La qualité de l’air et la filtration restent à vérifier pour éviter que l’humidité ou des particules n’altèrent la finition.
Préparer l’installation avant de peindre
Le choix du compresseur ne suffit pas à garantir une pulvérisation régulière. Avant de remplir le godet, vérifiez l’ensemble du circuit, car une installation mal préparée peut provoquer des variations de jet, des projections ou des défauts sur la finition. Un contrôle méthodique évite aussi d’interrompre la passe pour corriger un raccord ou une fuite.
- Contrôlez l’étanchéité : examinez les raccords rapides, le flexible et les joints. Une fuite permanente réduit le débit réellement disponible.
- Purgez l’humidité : vidangez la cuve selon les indications du fabricant et installez un filtre adapté près du pistolet. L’eau condensée peut altérer la peinture et créer des marques sur la surface.
- Vérifiez le flexible : choisissez un diamètre intérieur et une longueur compatibles avec le débit demandé. Un tuyau trop étroit ou excessivement long augmente les pertes de charge.
- Faites un essai à vide : actionnez la gâchette quelques secondes pour contrôler la stabilité de la pression en situation de consommation, puis ajustez le régulateur conformément à la notice.
Le pistolet doit rester propre et son filtre de godet, s’il en possède un, ne doit pas être obstrué. Pour approfondir la préparation du poste, consultez ce guide consacré à la peinture au compresseur et aux erreurs de réglage. Les caractéristiques du réseau et des accessoires sont également à comparer avec celles indiquées dans le guide de choix d’un compresseur d’air.
Adapter le compresseur au rythme de travail
Un pistolet HVLP peut demander un débit important pendant plusieurs minutes. Le compresseur doit donc supporter ce cycle de fonctionnement sans surchauffe ni arrêts répétés. Pour une pièce volumineuse, la cadence de peinture, la durée des pauses et le nombre de couches influencent autant le confort d’utilisation que les caractéristiques affichées sur la fiche technique.
| Situation de travail | Point à vérifier | Organisation conseillée |
|---|---|---|
| Petites retouches | Débit disponible et stabilité de la pression | Prévoir des pauses et surveiller la pression au pistolet |
| Pièces de taille moyenne | Débit restitué sur la durée | Peindre par passes régulières sans solliciter d’autres outils |
| Usage fréquent ou professionnel | Cycle de fonctionnement, refroidissement et maintenance | Choisir une installation dimensionnée pour le rythme réel |
Évitez de laisser le compresseur fonctionner en continu à sa limite lorsque la notice prévoit des phases de repos. Une aspiration d’air insuffisante, une température ambiante élevée ou un filtre encrassé peuvent encore réduire les performances. Installez l’appareil dans un emplacement ventilé, stable et dégagé, loin des poussières produites par le ponçage.
La peinture doit se faire dans un espace adapté au produit utilisé : aérez conformément à sa fiche de sécurité, éloignez toute flamme ou source d’étincelles et portez les protections recommandées, notamment pour les yeux et les voies respiratoires. Pour comparer différents formats de cuve et configurations, vous pouvez consulter le comparatif des compresseurs de 24 à 100 litres ou le dossier dédié au compresseur pour peinture au pistolet.
Questions fréquentes
Un compresseur sans huile convient-il à un pistolet HVLP ?
Il peut convenir si son débit restitué, son cycle de fonctionnement et sa pression disponible correspondent aux exigences du pistolet. L’absence d’huile peut simplifier l’entretien, mais elle ne dispense pas d’utiliser une filtration adaptée contre l’humidité et les impuretés. Vérifiez toujours la compatibilité dans les notices des deux appareils.
Pourquoi la peinture sort-elle par à-coups avec un pistolet HVLP ?
Les causes possibles incluent un débit insuffisant, une pression mal réglée, un filtre encrassé, une peinture trop visqueuse ou une buse partiellement obstruée. Contrôlez d’abord la pression gâchette enfoncée, l’état du flexible et la propreté du pistolet. La dilution doit respecter les recommandations du fabricant de la peinture.
Faut-il un compresseur dédié uniquement à la peinture ?
Ce n’est pas indispensable, mais séparer le poste de peinture des outils générant beaucoup de poussières ou d’huile facilite la qualité du résultat. Si le même compresseur alimente plusieurs appareils, évitez leur fonctionnement simultané et installez une filtration appropriée. Un réseau propre et bien entretenu est essentiel pour limiter les défauts de finition.
Peut-on peindre une voiture avec un compresseur d’atelier classique ?
C’est envisageable seulement si le compresseur fournit durablement le débit demandé par le pistolet et si l’installation maîtrise l’humidité, les pertes de charge et la qualité de l’air. La surface importante impose aussi une autonomie suffisante pour éviter les variations pendant les passes. Pour une carrosserie complète ou un usage régulier, faites valider le dimensionnement par un professionnel.